- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Bakit Kritikal ang Burr-Free Machining sa Hydraulic Systems
Ang mga hydraulic system ay tahimik na nabigo. Kumakawala ang isang burr sa loob ng balbula, pumapasok sa fluid circuit, at nagsimulang gumawa ng pinsala — sa mga seal, orifice, spool — bago pa man lumitaw ang anumang bagay sa isang gauge. Sa oras na magkaroon ng sintomas, matagal nang nawala ang dahilan.
Gumagamit kami ng mga hydraulic component para sa aerospace, automotive, langis at gas, at mga pang-industriyang aplikasyon. Ang kontrol ng burr ay isang bagay na kinailangan nating itama.
Saan Nanggaling ang Burrs
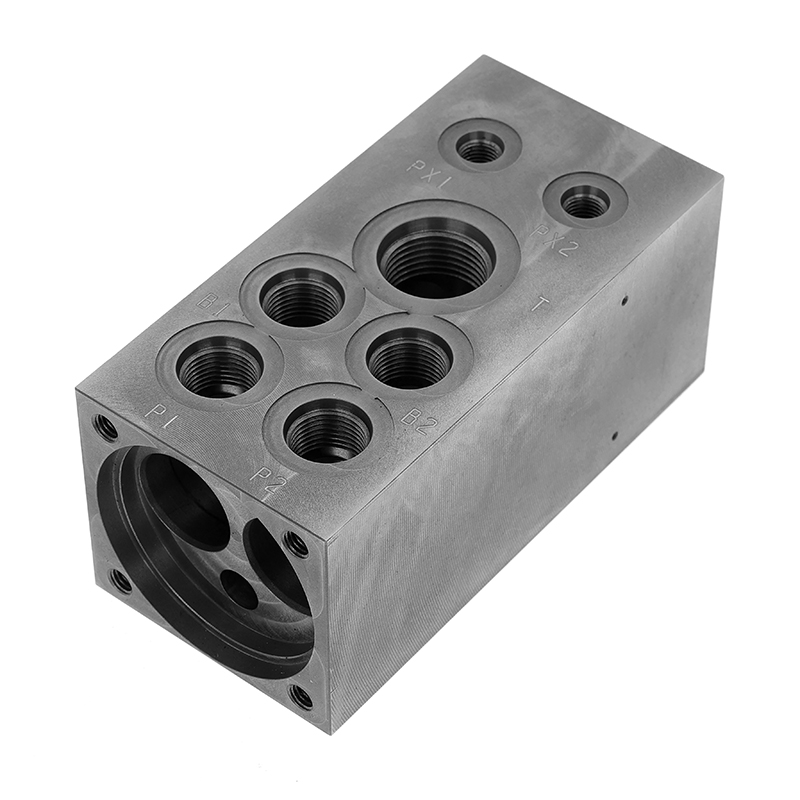
Ang bawat cross-drilled na daanan sa isang hydraulic valve block ay lumilikha ng isang intersection kung saan ang isang cutting tool ay lalabas sa pamamagitan ng isang naka-machined na butas. Ang exit point na iyon ay kung saan nabubuo ang mga burr. Ang isang tipikal na bloke ng balbula ay may dose-dosenang mga ito - mga entry ng port, mga panloob na channel, mga gilid ng seal groove, mga sinulid na koneksyon. Ang parehong mga tampok na nagpapagana sa bahagi ay ang mga nagpapahirap sa pag-deburring.
Ang manual brushing ay hindi naaabot sa kanila. Ang vibratory finishing ay hindi rin. Karamihan sa mga burr site na ito ay nasa malalim na bahagi, hindi nakikita at hindi maabot mula sa labas.
Ang Talagang Ginagawa ng Burrs sa loob ng Hydraulic Circuit
Sa ilalim ng presyon, ang mga maluwag na nakakabit na burr ay lumalabas at gumagalaw kasama ng likido. Itinutulak nila ang mga bilang ng particle na lumampas sa mga limitasyon ng ISO 4406, nag-iskor ng mga seal na labi sa panahon ng pagpupulong, at bahagyang hinaharangan ang mga orifice ng kontrol - binabago ang epektibong lugar ng daloy sa mga paraan na nagbabago ng gawi ng balbula. Ang huling iyon ay partikular na mahirap mahuli dahil lumalabas ito bilang isang problema sa pag-tune, hindi isang problema sa kontaminasyon.
Sa mga brake system, flight control actuator, at high-pressure energy sector valves, ang mga kahihinatnan ng pagkakamaling ito ay higit pa sa isang bill sa pag-aayos.
Paano Namin Mapipigilan Ito
Hindi namin itinuturing ang pag-deburring bilang isang hakbang sa paglilinis. Ang layunin ay hindi lumikha ng mga burr na nangangailangan ng paglilinis sa unang lugar - at kung saan sila nabuo, upang matugunan ang mga ito bago umalis ang bahagi sa setup.
Hinahayaan kami ng aming five-axis CNC center na kontrolin ang anggulo ng paglapit sa mga cross-drilled intersection, na direktang nakakaapekto sa laki ng burr at pagdikit sa exit point. Para samga bloke ng haydroliko na balbulaathydraulic manifold na katawan, pinangangasiwaan ng tool path sequencing ang panloob na paglilinis ng intersection sa loob ng parehong programa — walang pangalawang operasyon, walang problema sa pag-access.
Ang mga natapos na panloob na daanan ay tumatakbo sa Ra ≤ 0.8μm. Bago ipadala ang anumang bagay, dumaan ito sa CMM inspection at helium leak testing sa 1.5× working pressure.
Mga Tanong na Dapat Itanong Bago Mo Pinagmulan
Kung mahalaga ang kontrol ng burr para sa iyong aplikasyon, tanungin ang iyong supplier kung paano na-deburre ang mga panloob na intersection — at kung paano iyon na-verify. Ang "Inspeksyon namin para sa mga burr" ay ibang sagot kaysa sa "kinokontrol namin ang proseso upang hindi sila mabuo." Ang pagkakaiba ay mahalaga sa larangan.
I-browse ang aminghaydroliko na bahagio makipag-ugnayan sa aming engineering team para pag-usapan ang iyong